1. Nguyên Nhân TPE Dễ Bị Bavia
TPE có độ chảy rất cao khi ép dưới áp suất lớn, chỉ cần khe hở khuôn trên 0.02mm là sinh bavia:
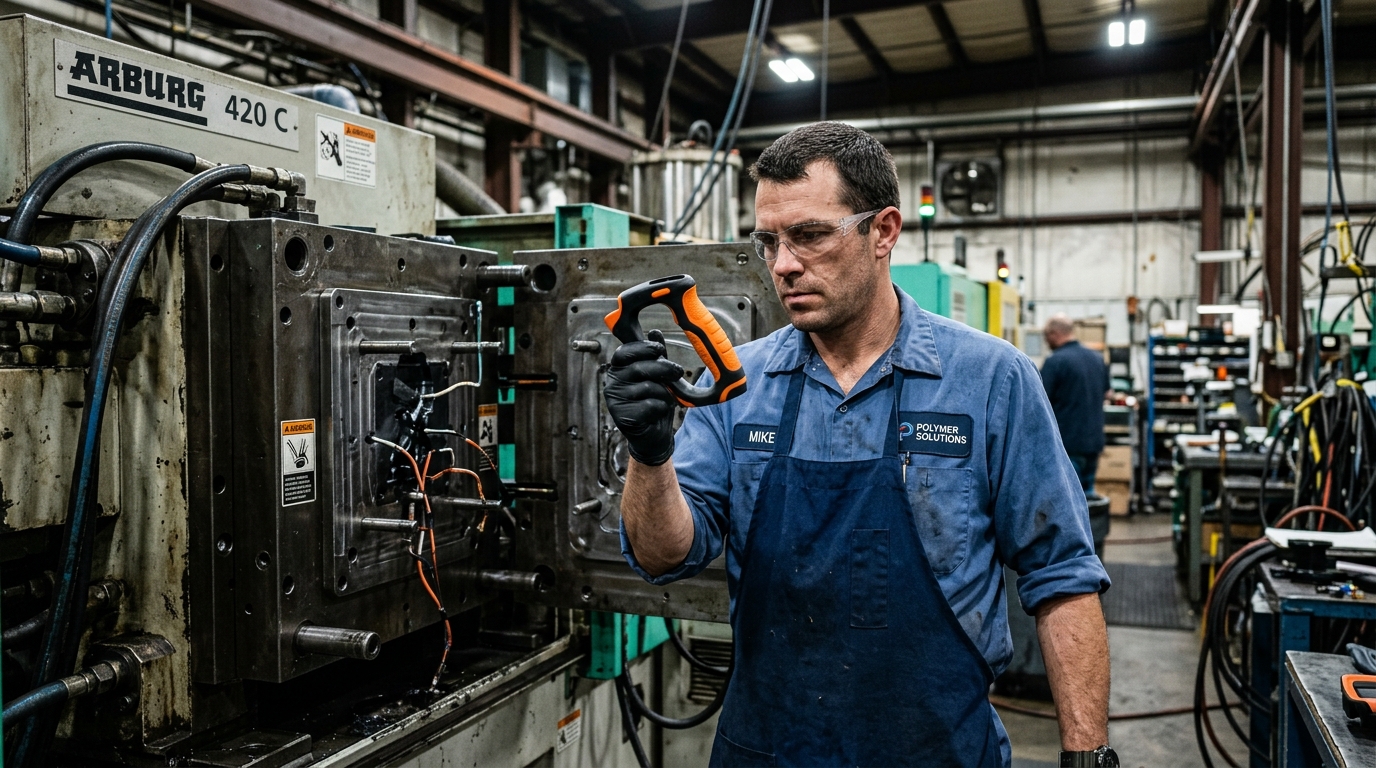
- Rãnh thoát khí khuôn chỉ nên làm sâu từ 0.012mm đến 0.018mm.
Bavia nhiều khiến chi phí gọt bavia đội lên rất cao. Hướng dẫn làm rãnh thoát khí 0.015mm, điểm chuyển áp suất và chỉnh nhiệt độ chống xé rách bề mặt.
TPE có độ chảy rất cao khi ép dưới áp suất lớn, chỉ cần khe hở khuôn trên 0.02mm là sinh bavia:
Đội ngũ kỹ sư polymer của chúng tôi luôn sẵn sàng hỗ trợ tư vấn kỹ thuật 1-1 và gửi mẫu thử nghiệm miễn phí.
Làm đế giày hay tay cầm nên chọn TPE hay TPR? So sánh thực tế về độ mài mòn, chịu nhiệt, tỷ lệ trộn nhựa tái sinh và mẹo xử lý lỗi co ngót khi đúc ép.
2026-02-10Bài toán kinh tế cho các xưởng giày dép, điện tử tại Việt Nam: so sánh cước biển, thời gian thông quan, gửi mẫu thử 24h và tối ưu vốn lưu động.