一、 TPE 为什么比普通塑料更容易跑披锋?
TPE 属于剪切变稀的高流动性流体,熔融状态下黏度很低,模具间隙如果超过 0.02mm 就会钻进缝隙产生披锋:
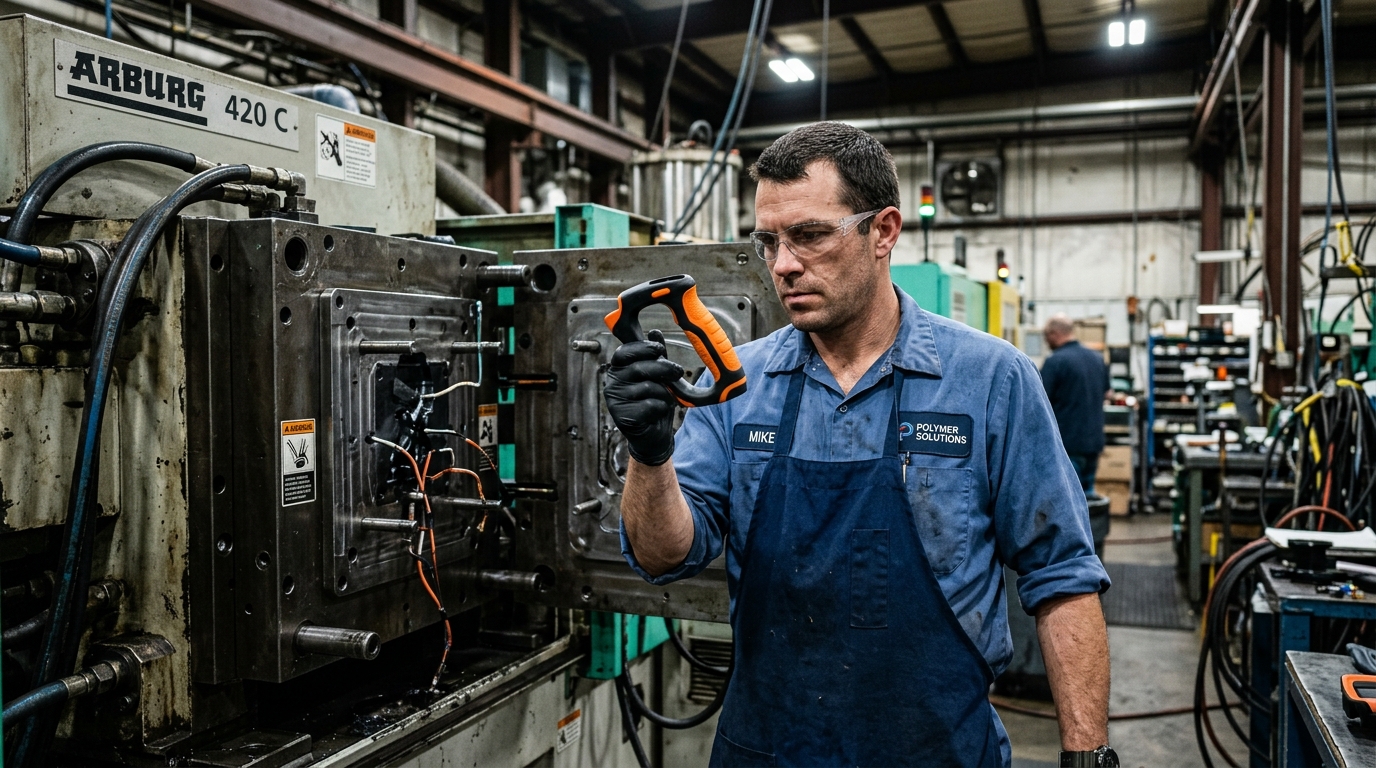
- 排气槽深度:模具排气槽深度必须做在 0.012 ~ 0.018 mm 之间,超过 0.02 mm 必跑披锋。
- 保压切换位置(V/P Switch):在射胶充满型腔 95%~98% 时立即切换到低压保压,严禁打满后再切换。
做软胶产品最怕分型面跑披锋,人工修边成本极高。分析模具排气槽深度(建议 0.015mm)、保压切换位置与料筒剪切热,教你一次性解决批锋与起皮。
TPE 属于剪切变稀的高流动性流体,熔融状态下黏度很低,模具间隙如果超过 0.02mm 就会钻进缝隙产生披锋: