一、 车间选料最容易混淆的几个点
很多注塑师傅和采购习惯把热塑性弹性体统称为“软胶”,但 TPE(SEBS基)和 TPR(SBS基)在实际生产中差别很大:
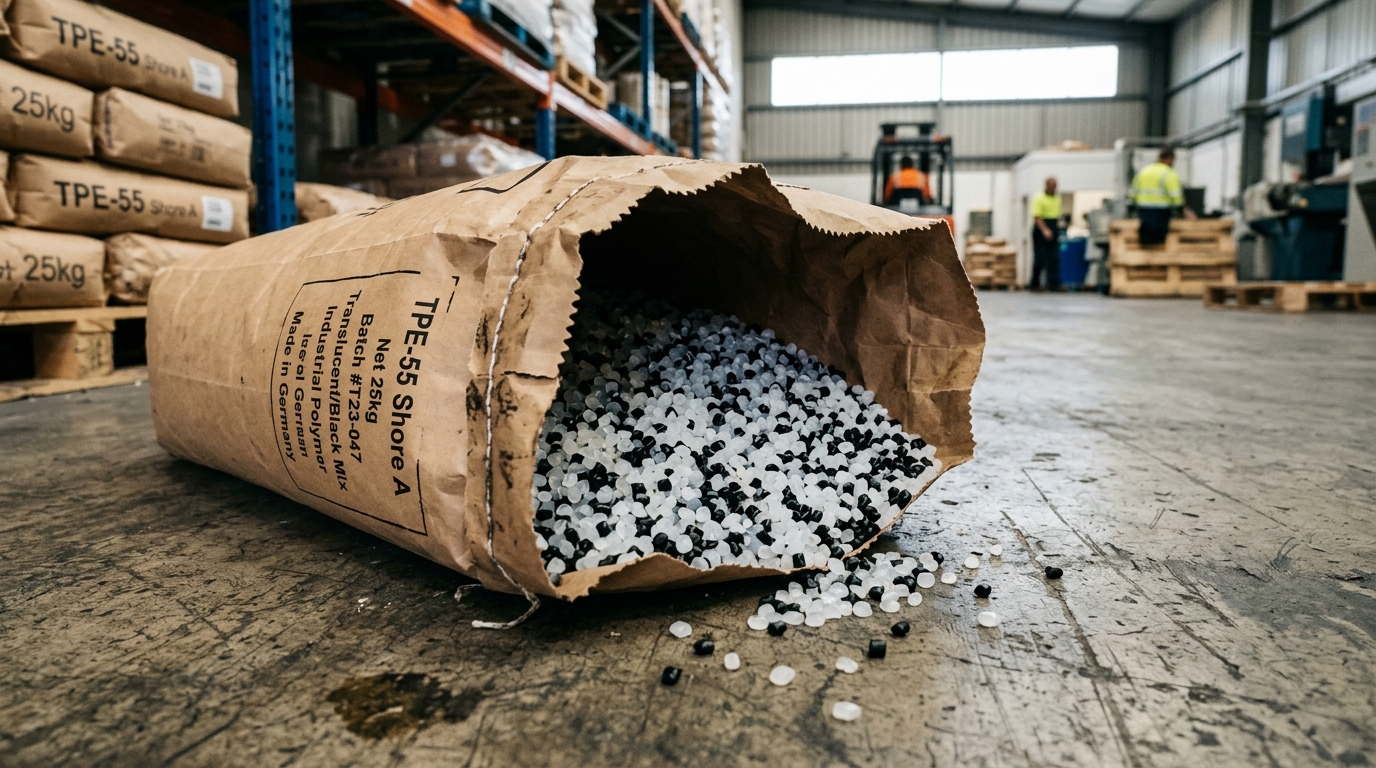
- 耐候抗老化:TPE 户外暴晒 3~5 年不会发粘变硬;TPR 如果没加足够的抗氧剂,阳光直射几个月表面就会出油或发脆。
- 手感区别:TPE 摸起来是细腻干爽的丝绒触感;TPR 偏橡胶粘性手感,抓地力强。
二、 关键加工参数与物性对照
| 对比项目 | SEBS 基 TPE (日越升推荐) | SBS 基 TPR (普通鞋底料) | 传统硫化橡胶 (EPDM/NR) |
|---|---|---|---|
| 注塑温度 (前/中/后) | 165°C / 180°C / 190°C | 150°C / 165°C / 175°C | 需 160°C~180°C 高温硫化模压 |
| 工作耐温范围 | -50°C ~ +115°C (耐寒不脆) | -20°C ~ +70°C | -40°C ~ +110°C |
| 水口料添加比例 | 建议添加 15%~25% 不影响强度 | 建议添加 10%~20% | 0% (硫化后无法热熔,全报废) |
| 出模周期 | 18 ~ 30 秒 (直接打冷水模) | 15 ~ 25 秒 | 3 ~ 8 分钟 (保压加硫) |
三、 常见问题现场快速解决 Q&A
- Q:产品表面有流痕怎么调?
- A:先把一段射胶速度降下来(采用慢-快-慢阶梯注射),模温从冷水提高到 35°C 左右即可消除。
- Q:脱模时容易粘在动模上怎么办?
- A:检查模具抛光方向是否顺着出模方向;日越升出厂胶料可按客户模具免费调配 0.3% 内脱模助剂。